Il maintient l’outil avec la concentricité la plus précise
Un corps en acier inoxydable qui ne se corrode pas, des bagues d’appui trempées et une adhérence forte et équilibrée de la plaque de découpe pendant tout le travail.
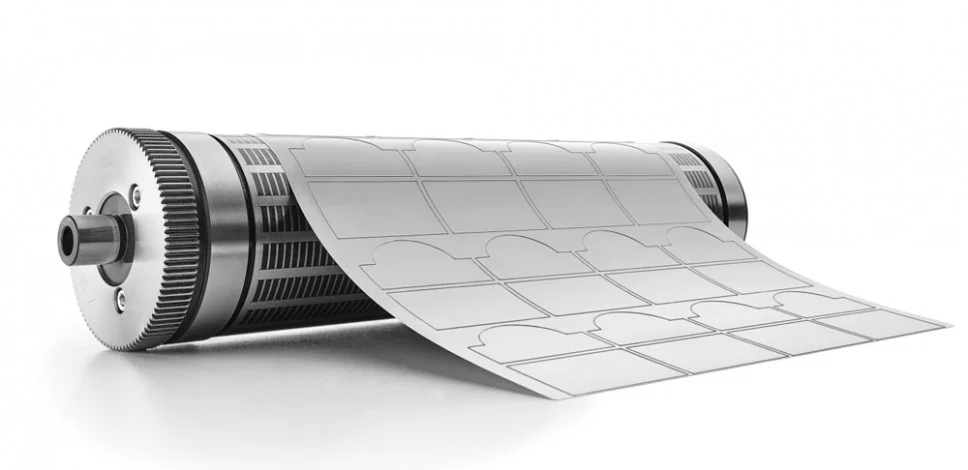
Si le cylindre n’est pas concentrique, aucun outil ne peut rattraper le défaut. C’est pourquoi nous soignons les tolérances, la trempe des bagues d’appui et la force magnétique.
Trempées à 60 HRC pour supporter un travail continu sans perdre leur cote.
Acier inoxydable résistant à la corrosion, ou aluminium et construction creuse quand il faut alléger.
Des pions de positionnement peuvent être montés pour que la plaque ne bouge pas, ainsi que des aimants néodyme plus puissants pour les travaux spéciaux.
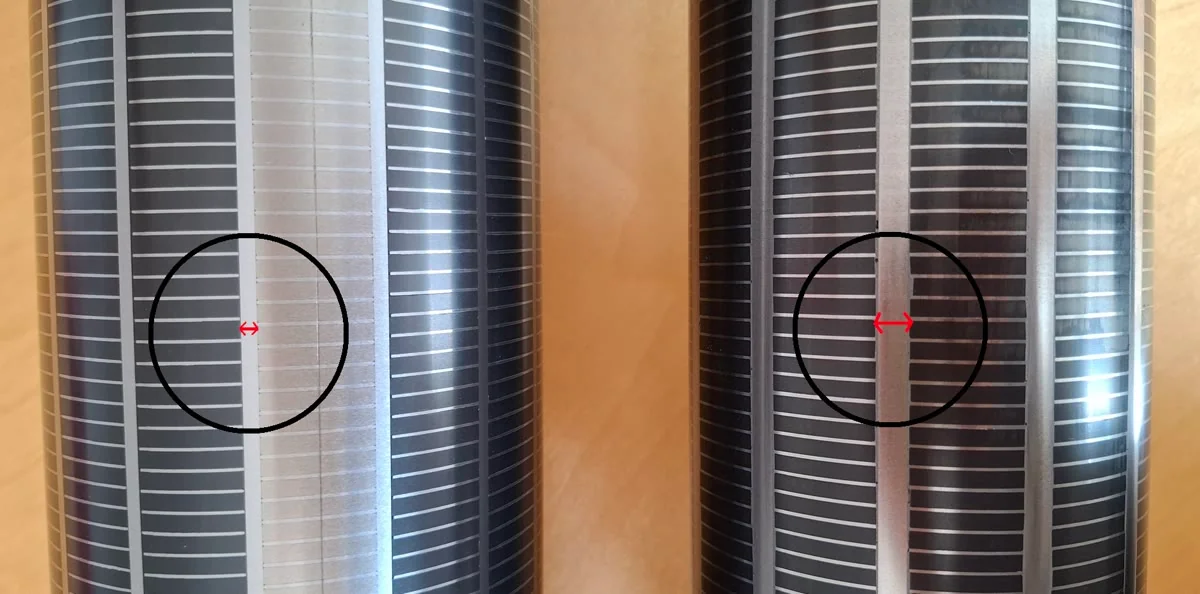
Entre deux aimants se trouve une bande d’acier qui ne retient pas. La rétrécir laisse plus de surface magnétique sur le même cylindre, et cela se voit à la façon dont la plaque est tenue.
Les deux surfaces de la photo sont au même grossissement.
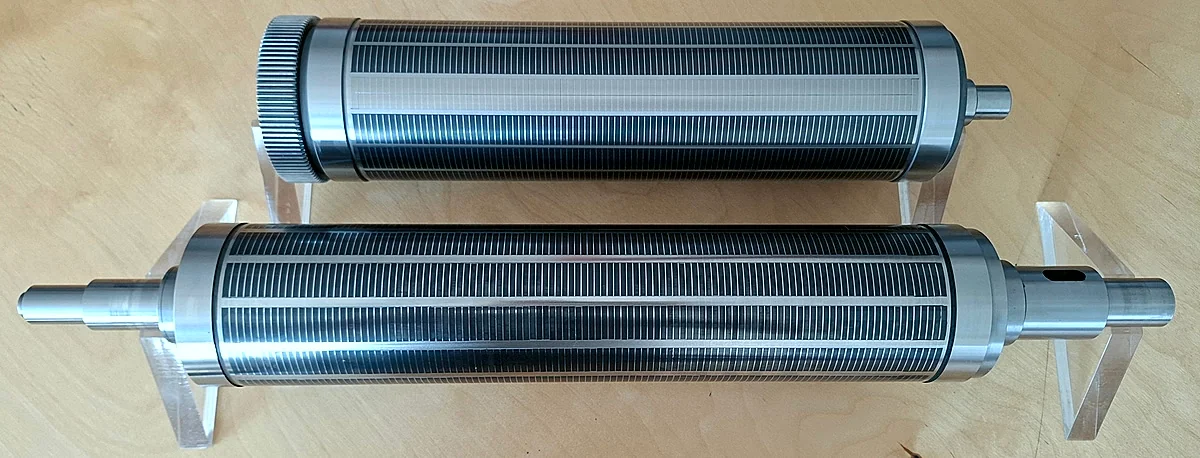
Surface magnétique maximale
Construction standard
Les deux maintiennent l’outil ; ce qui change, c’est la surface magnétique disponible et le prix.
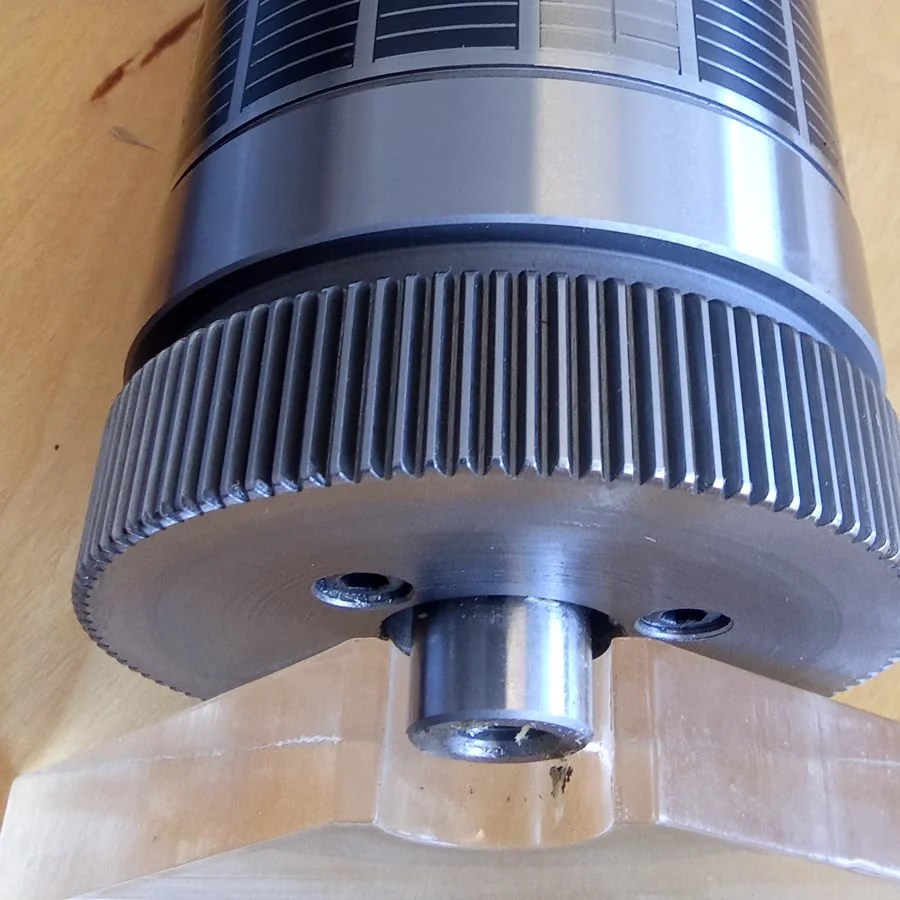
Le développement du cylindre s’obtient en multipliant le nombre de dents par le module.
Développement (mm) = z × m
En étiquette, on travaille avec des dents de 1/8 de pouce, soit 3,175 mm. Il suffit donc de compter les dents.
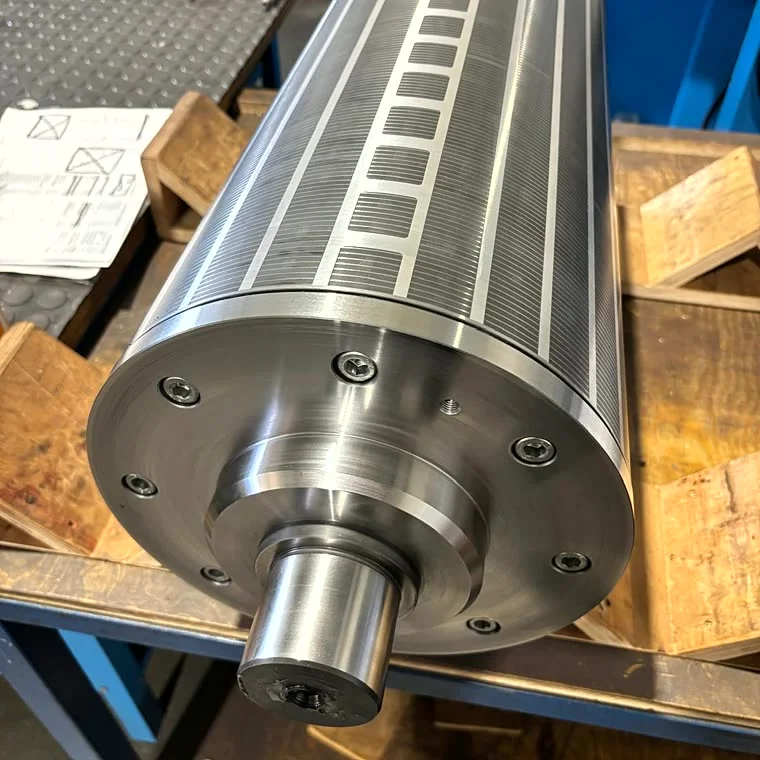
Maintenance et reconception de cylindres en service pour en retrouver le rendement, au lieu de les remplacer. Et adaptation aux travaux spéciaux et aux petits diamètres.
C’est possible parce que le cylindre est modulaire et non d’une seule pièce : les bagues d’appui et l’arbre ne sont pas intégrés de façon permanente, ils peuvent donc être inspectés, rectifiés et remplacés tout au long de la vie du cylindre.
Indiquez-nous le nombre de dents ou le développement de votre travail, et la machine sur laquelle il sera monté. Nous vous confirmons les dimensions, le matériau du corps et le délai. Chaque cylindre est fabriqué sur plan validé.