Sujeta el troquel con la concentricidad más precisa
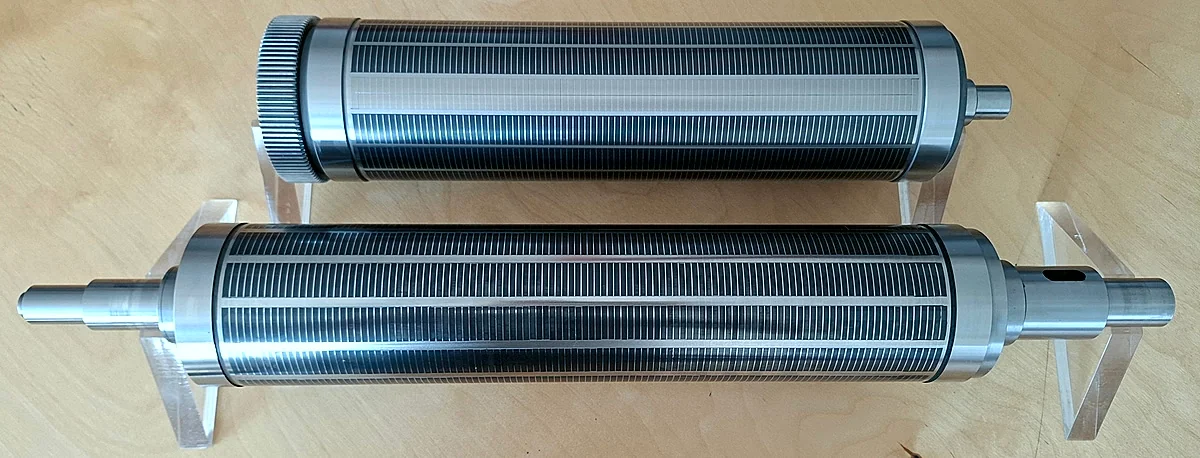
Cuerpo de acero inoxidable que no se corroe, pistas templadas y una adhesión alta y equilibrada del troquel flexible durante todo el trabajo.
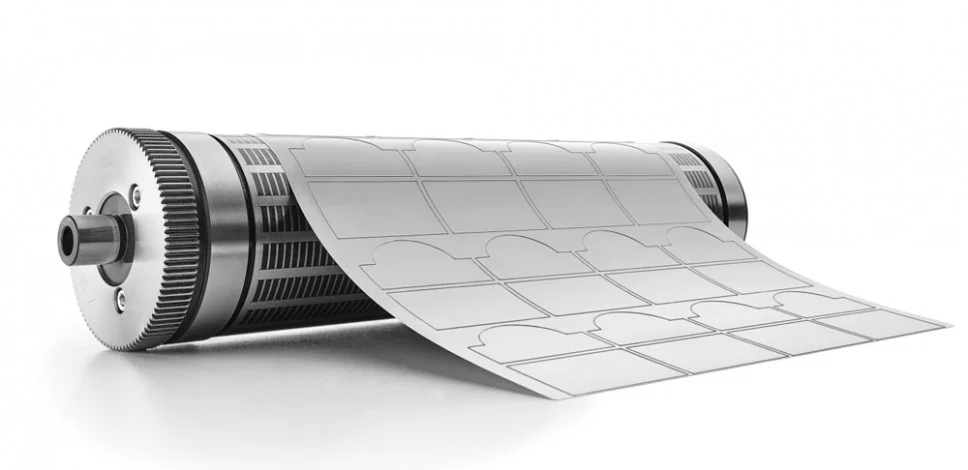
Si el cilindro no es concéntrico, no hay troquel que lo arregle. Por eso se cuidan las tolerancias, el temple de las pistas y la fuerza magnética.
Templadas a 60 HRC para que aguanten el trabajo continuado sin perder cota.
Acero inoxidable resistente a la corrosión, o aluminio y construcción hueca cuando interesa aligerar peso.
Se pueden montar pins de posicionamiento para que la plancha no se mueva, e imanes de neodimio más potentes para trabajos especiales.
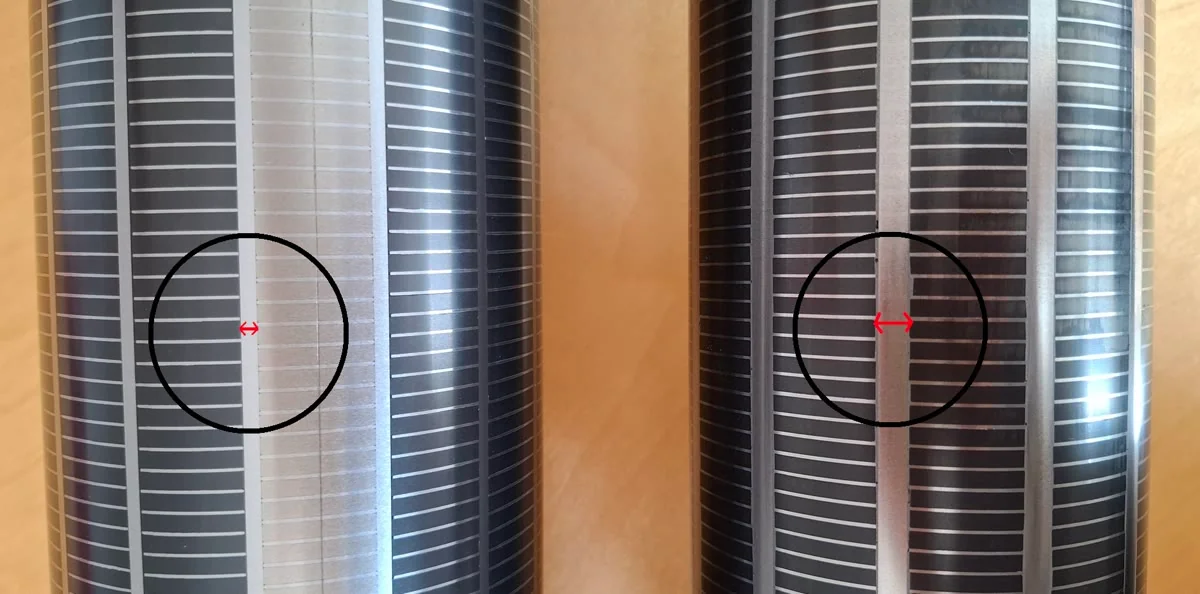
Entre imán e imán queda una banda de acero que no sujeta. Estrecharla deja más superficie magnética en el mismo cilindro, y eso se nota en cómo queda cogida la plancha.
Las dos superficies de la foto están al mismo aumento.
Superficie magnética máxima
Construcción estándar
Las dos sujetan el troquel; lo que cambia es la superficie magnética disponible y el precio.
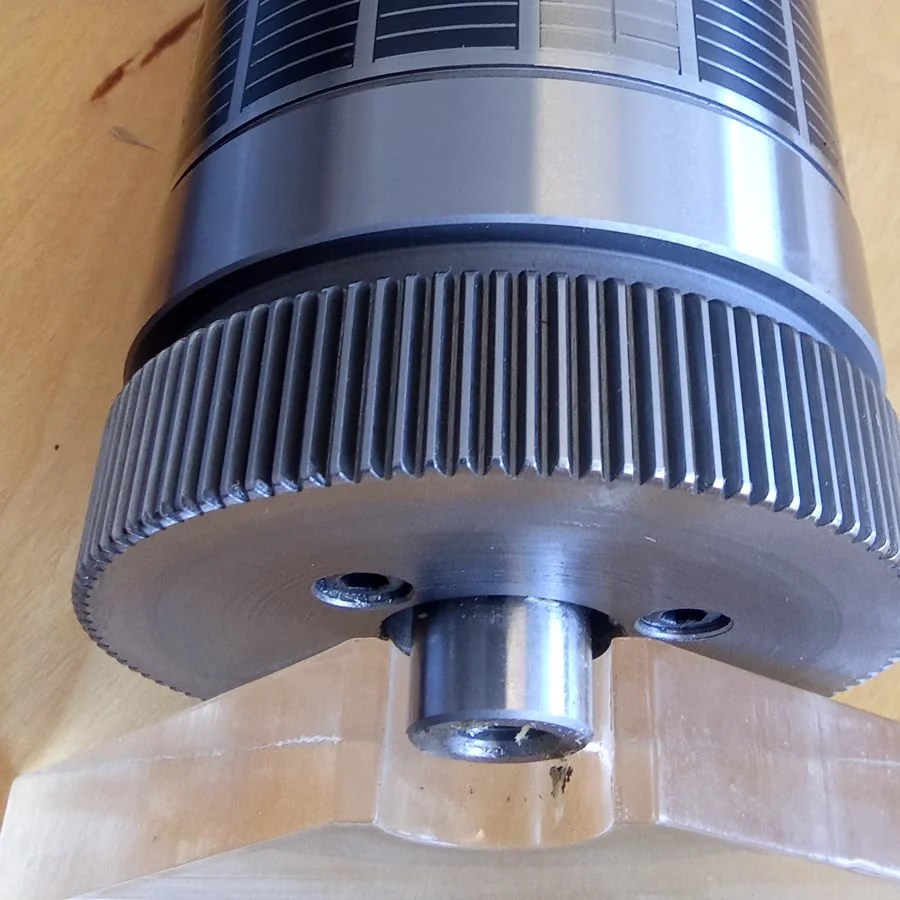
El desarrollo del cilindro sale de multiplicar el número de dientes por el módulo.
Desarrollo (mm) = z × m
En etiqueta se trabaja con dientes de 1/8 de pulgada, es decir 3,175 mm. Así que basta con contar los dientes.
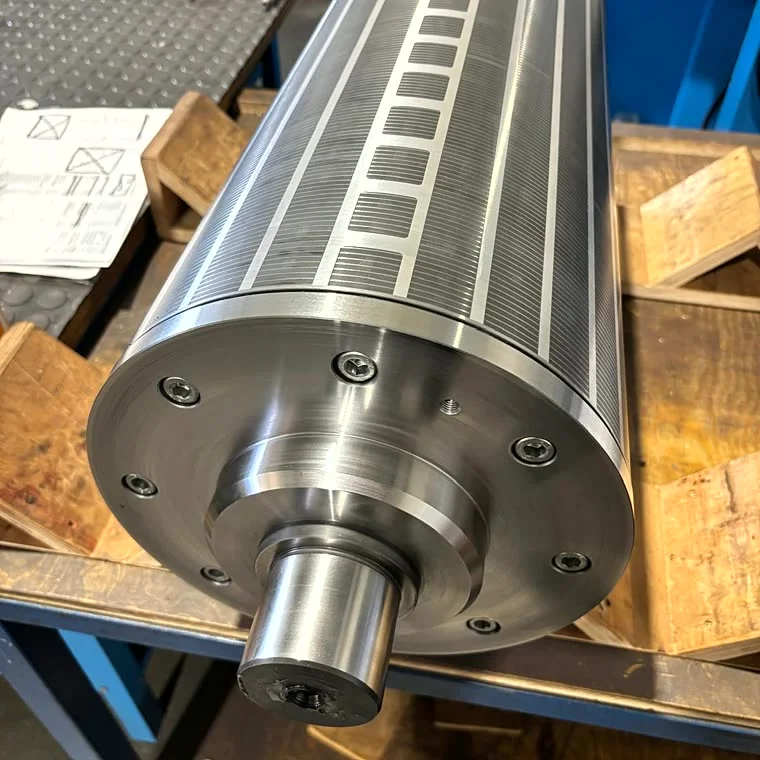
Mantenimiento y rediseño de cilindros en servicio para recuperar el rendimiento, en lugar de sustituirlos. Y adaptación a trabajos especiales y diámetros pequeños.
Se puede porque el cilindro es modular y no una pieza única: los bearers y el eje no van integrados de forma permanente, así que se inspeccionan, se rectifican y se sustituyen a lo largo de la vida del cilindro.
Dinos el número de dientes o el repeat de tu trabajo, y la máquina donde va montado. Te confirmamos medidas, material del cuerpo y plazo. Cada cilindro se fabrica sobre plano aprobado.