Tiene la fustella con la concentricità più precisa
Corpo in acciaio inossidabile che non si corrode, bearer temprati e un’adesione elevata ed equilibrata della fustella flessibile per tutto il lavoro.
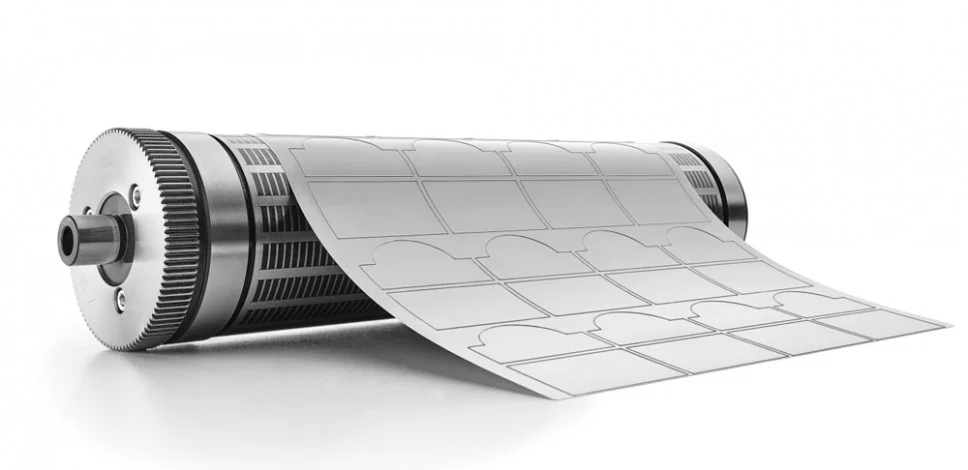
Se il cilindro non è concentrico, nessuna fustella può rimediare. Per questo curiamo le tolleranze, la tempra dei bearer e la forza magnetica.
Temprati a 60 HRC perché reggano il lavoro continuo senza perdere quota.
Acciaio inossidabile resistente alla corrosione, oppure alluminio e costruzione cava quando conviene alleggerire.
Si possono montare perni di posizionamento perché la lastra non si muova, e magneti al neodimio più potenti per lavori speciali.
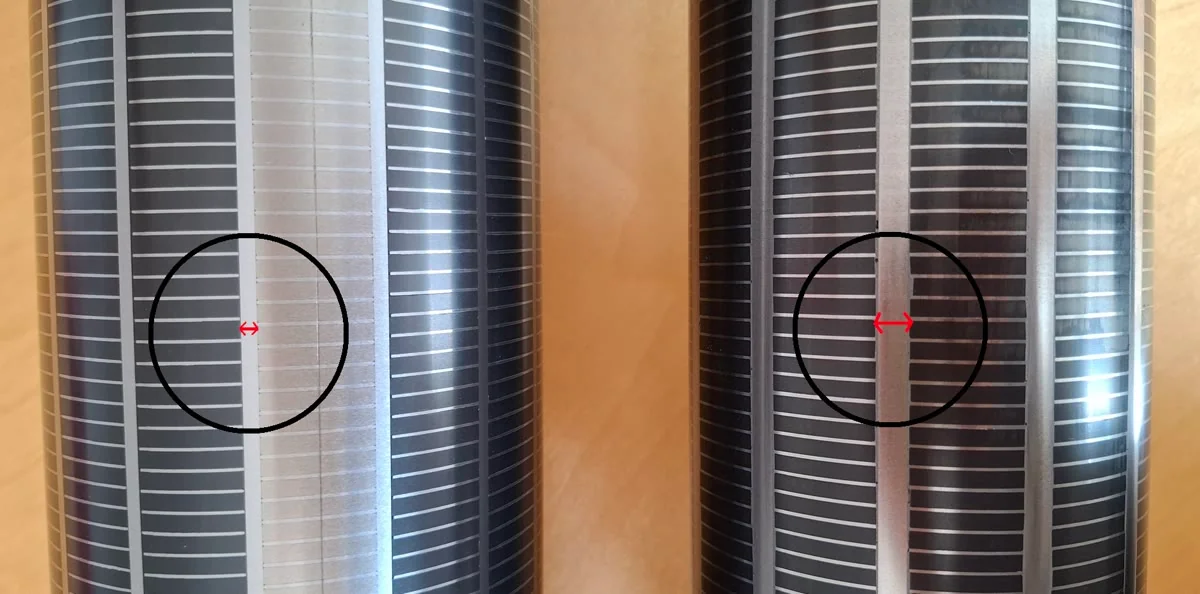
Tra un magnete e l’altro c’è una fascia d’acciaio che non trattiene. Restringerla lascia più superficie magnetica sullo stesso cilindro, e si nota da come resta ancorata la lastra.
Le due superfici della foto sono allo stesso ingrandimento.
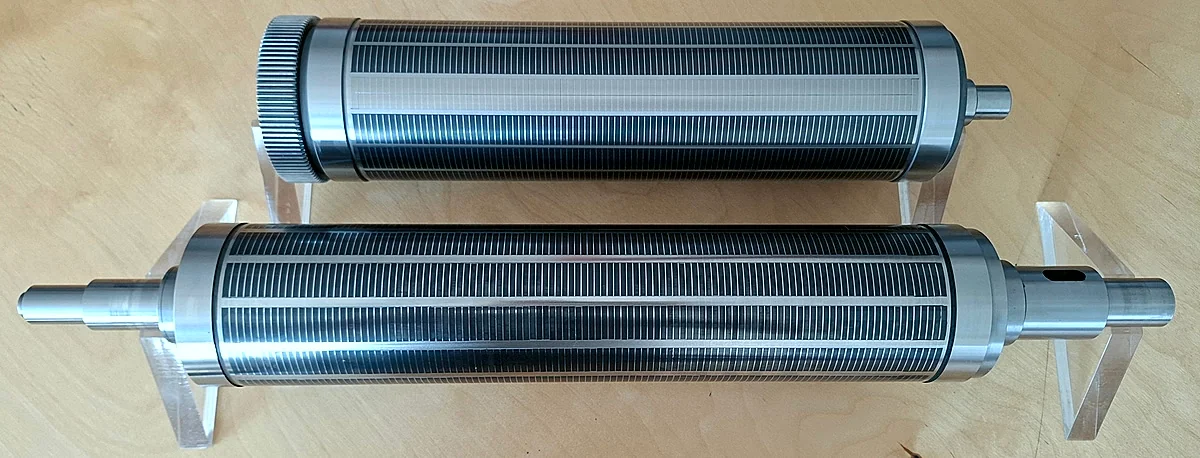
Superficie magnetica massima
Costruzione standard
Entrambe tengono la fustella; ciò che cambia è la superficie magnetica disponibile e il prezzo.
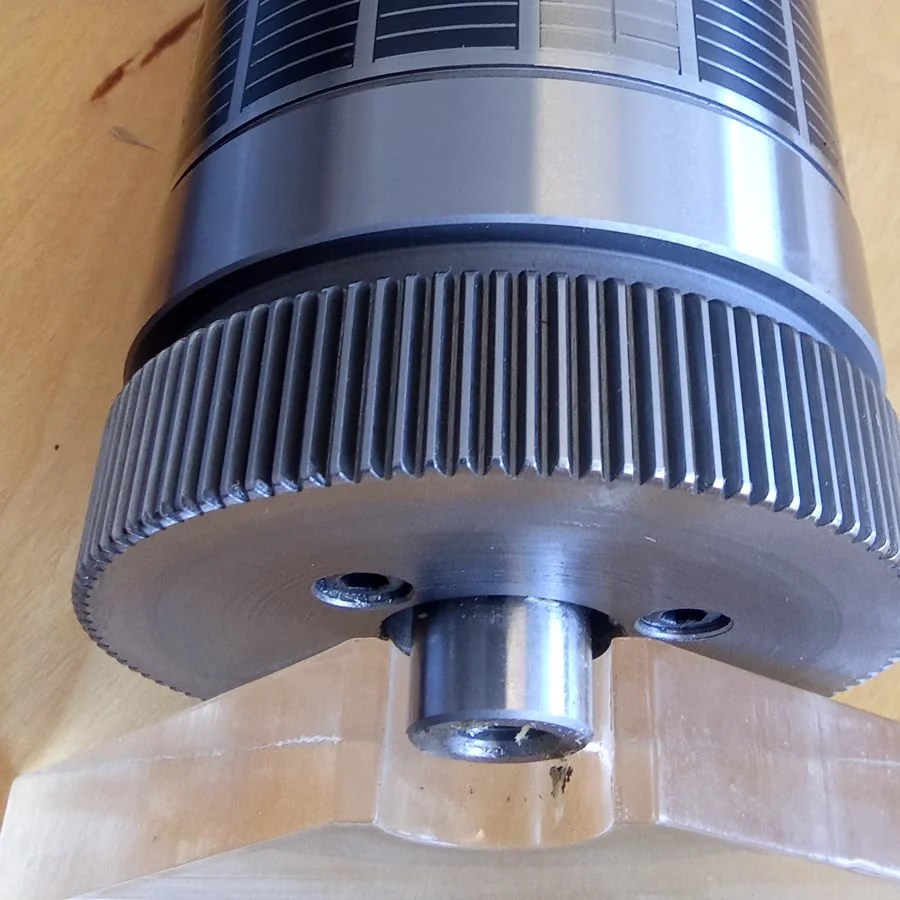
Lo sviluppo del cilindro si ottiene moltiplicando il numero di denti per il modulo.
Sviluppo (mm) = z × m
Nelle etichette si lavora con denti da 1/8 di pollice, cioè 3,175 mm. Quindi basta contare i denti.
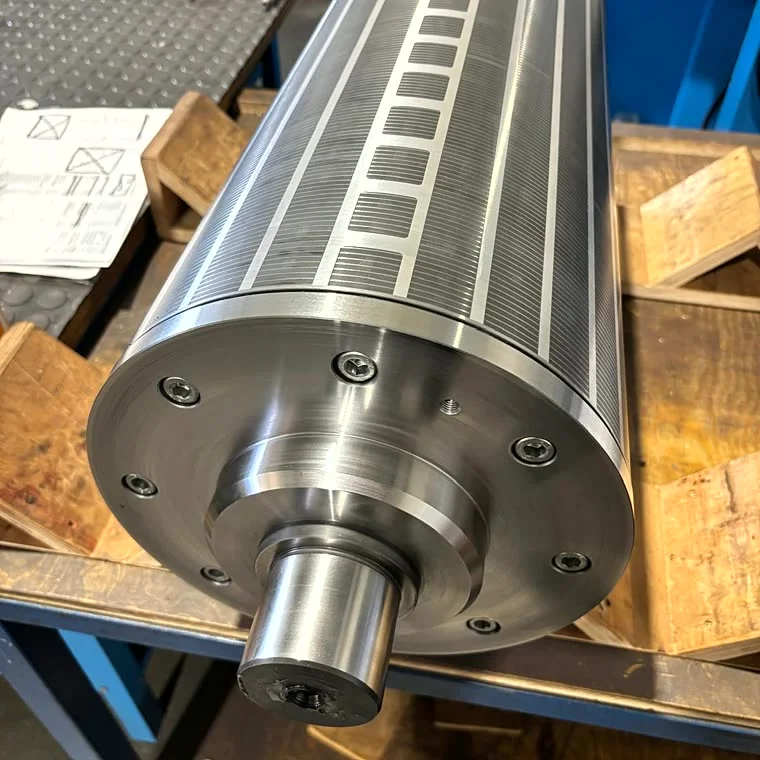
Manutenzione e riprogettazione di cilindri in servizio per recuperarne il rendimento, invece di sostituirli. E adattamento a lavori speciali e piccoli diametri.
È possibile perché il cilindro è modulare e non un pezzo unico: i bearer e l’albero non sono integrati in modo permanente, quindi si ispezionano, si rettificano e si sostituiscono nel corso della vita del cilindro.
Dicci il numero di denti o lo sviluppo del tuo lavoro, e la macchina su cui va montato. Ti confermiamo misure, materiale del corpo e tempi. Ogni cilindro viene prodotto su disegno approvato.