El corte longitudinal, calle a calle
El eje que lleva las cuchillas circulares y corta la banda en el sentido del avance. Cada cuchilla va en su aro y se fija donde pide el trabajo, así que de una bobina ancha salen las calles que necesitas sin pasar el material por una segunda máquina.
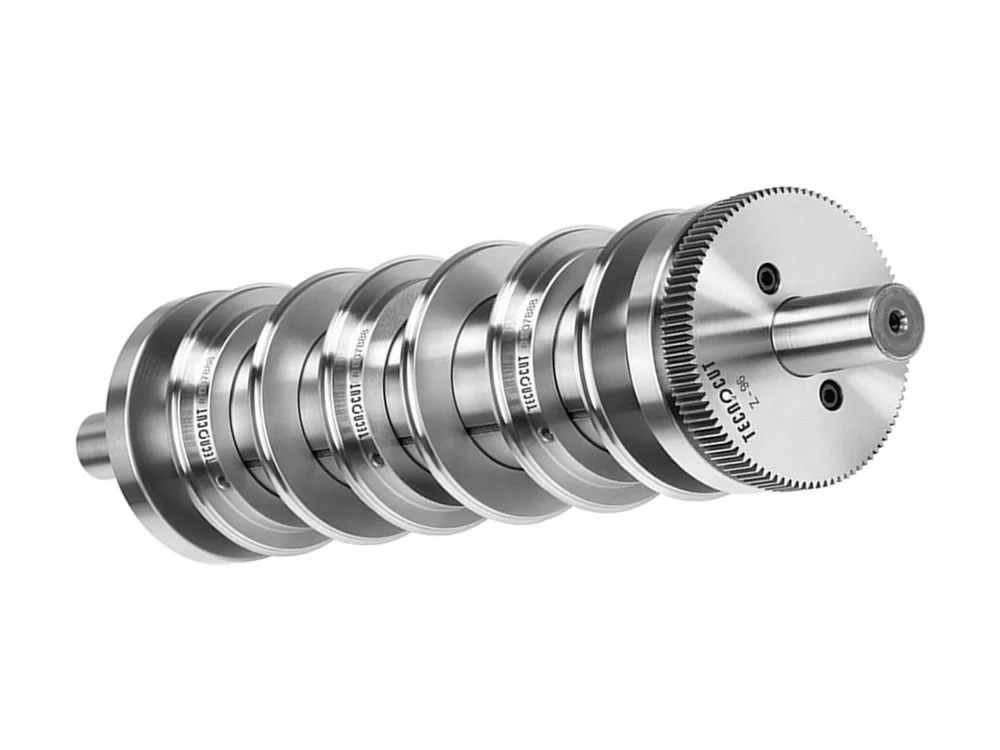
El eje se mecaniza y se rectifica en nuestro taller. De ahí sale que las cuchillas giren sin desviación de un extremo al otro del ancho.
Las cuchillas van montadas en aros independientes y se fijan en la posición del formato. Cambiar de trabajo es mover la cuchilla, no cambiar la herramienta.
El engranaje se fabrica con el paso y el número de dientes de tu máquina, así que el eje entra en el hueco que ya tienes y gira sincronizado con el resto del tren.
Una cuchilla que ha perdido corte no obliga a cambiar el eje. Entra en el taller, se reafila o se sustituye y vuelve a producción con la misma geometría con la que salió.
Se devuelve el filo respetando el perfil original, para que el corte salga igual que el primer día.
Cuando la cuchilla ya no da más, se cambia solo esa pieza y el resto del eje sigue trabajando.
Se comprueban las pistas y el centrado, que es lo que mantiene todas las cuchillas a la misma altura.
Las posiciones las marca el trabajo, no la herramienta: el mismo eje cubre anchos de calle distintos.
Mover una cuchilla es cuestión de minutos, y la máquina vuelve a producir sin esperar a un utillaje nuevo.
Cuerpo templado y cuchillas que se reafilan: el conjunto se mantiene en servicio durante años.
Dinos el ancho de banda, las posiciones de corte y la máquina donde va montado, y te confirmamos el eje y las cuchillas.